2026-10-15
En produktionschef beställer en plåtburkmaskin som räknar med att köra 500 burkar per minut. Svetsaren anländer, klarar sitt fabrikstest och sitter sedan på tomgång i två veckor eftersom sömmaren inte kan matcha sin hastighet, skärmaskinen producerar grader och verktyget för en planerad 2026 burkstorlek angavs aldrig. Maskinen i sig är sällan flaskhalsen. Linjebalansen, verktygspaketet och materialtoleransen avgör vanligtvis om en plåtburk som gör maskinen betalar sig själv på ett eller tre år.
Den här artikeln förklarar vad en plåttillverkningsmaskin faktiskt innehåller, hur kärnprocessen flyter från spole till färdig burk, och vilka urvalskriterier som är viktigast för tillverkning av mat-, dryckes-, aerosol- och kemikalieburkar.
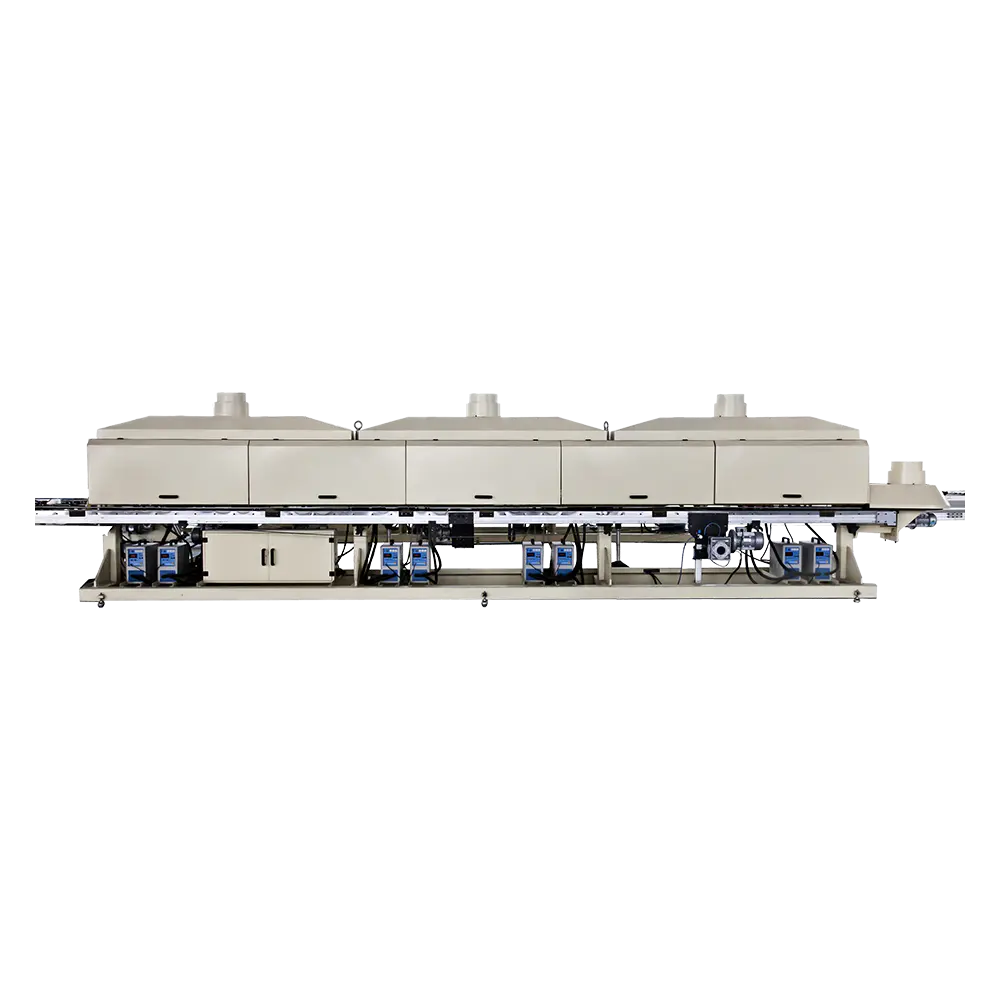
En plåtburkmaskin är inte en enda enhet. Det är en koordinerad uppsättning utrustning som förvandlar tennbelagda stålspole till en tryckt, svetsad, belagd och falsad burk. För tredelade burkar innehåller linjen vanligtvis en decoiler, en duplexskärare, en kroppssvetsare, en sidosömsbeläggning och torkenhet, en kombinator eller flanger, en sömmare och inspektionsstationer. För tvådelade burkar ändras processen till koppformning, dragning, väggstrykning, trimning och halsning, men samma princip gäller: varje station måste passera burkar i en kompatibel takt.
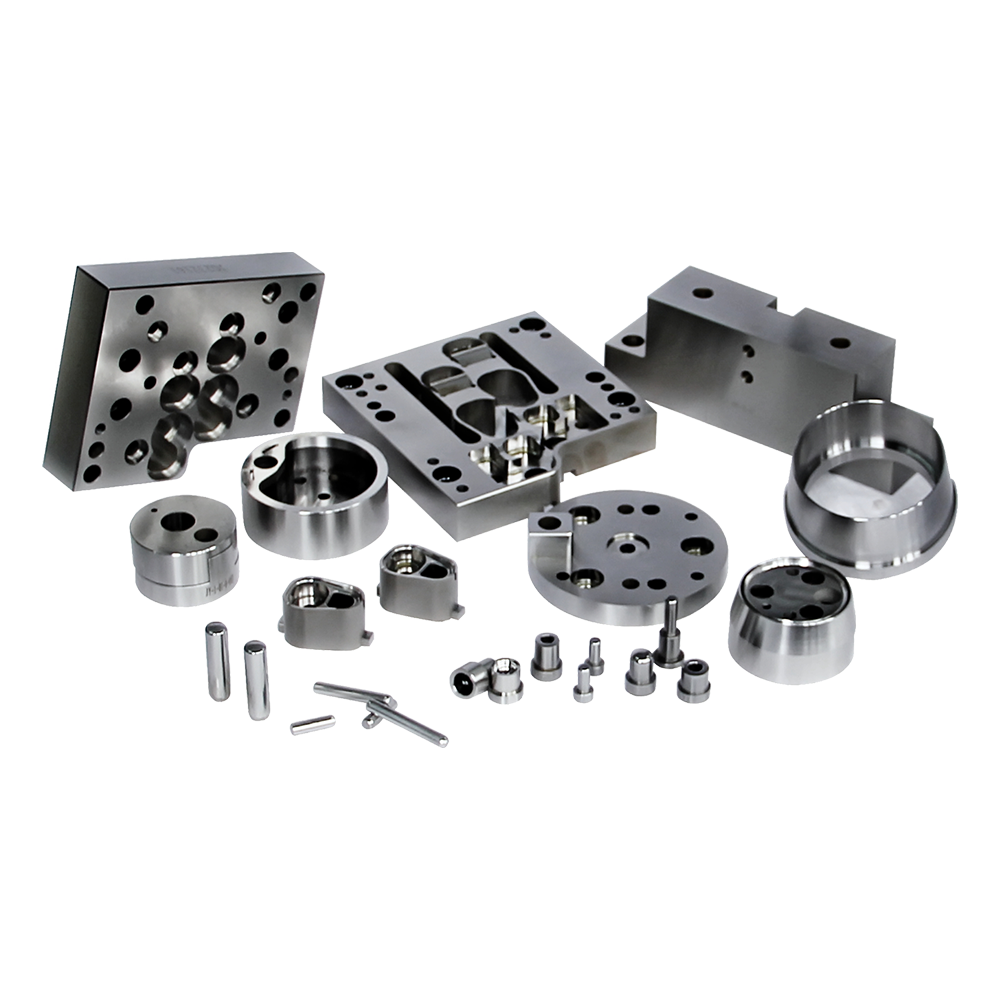
Termen omfattar även verktyg och formar. En omvandlingspresskanal, en CNC-pressdyna eller en falsvals avgör om den färdiga burken uppfyller dimensionstoleransen. Köpare som behandlar verktyg som ett tillbehör upptäcker ofta att reservformar kostar mer än det ursprungliga budgeterade beloppet.
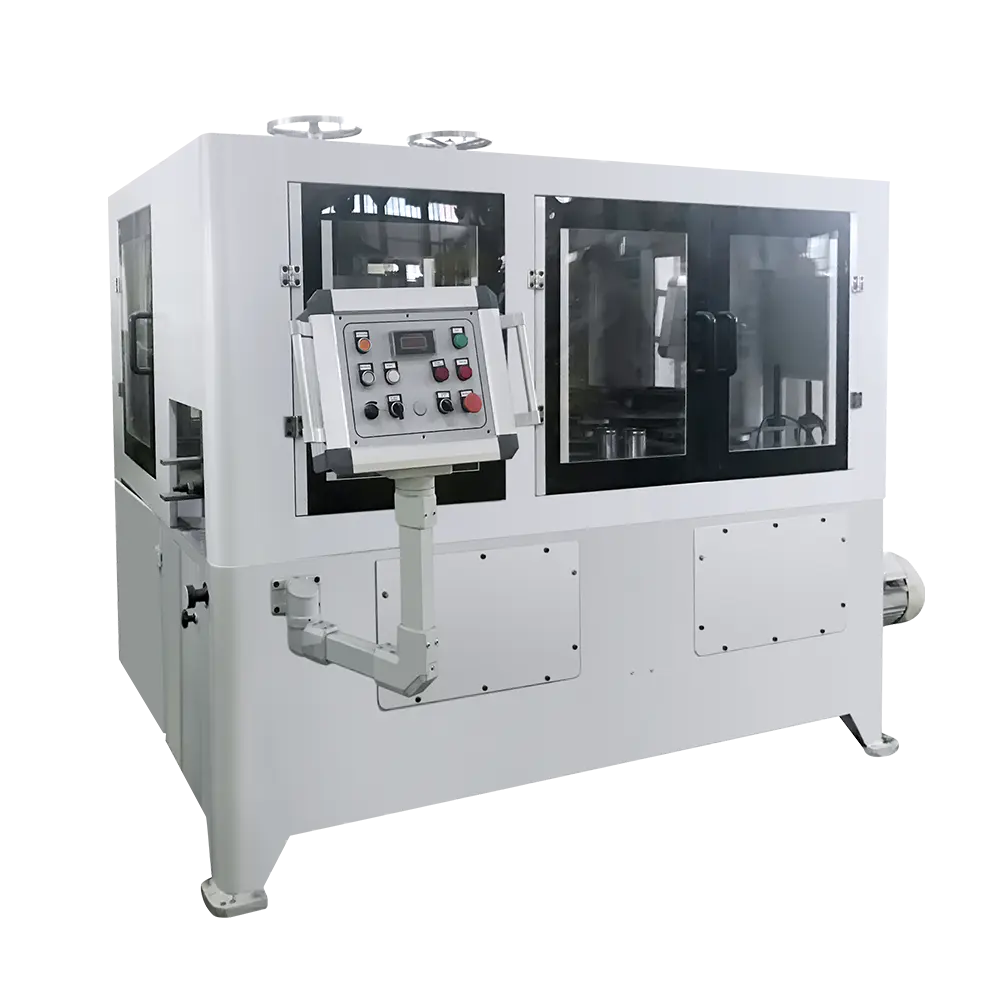
 Fyra-stations burktillverkningsmaskin för halsning, flänsning, pärlsömning Produktsidan listar GT3B-seriens modeller för tillverkning av mat- och dryckesburkar, som täcker halsning, flänsning, pärlning och sömmar med OEM/ODM-alternativ. Visa produkt →
Sekvensen nedan är typisk för en tredelad plåtburklinje. Hastighetsintervall är allmänna industrireferenser, inte garantier, eftersom den faktiska effekten beror på burkdiameter, materialtjocklek och den svagaste stationen i linjen.
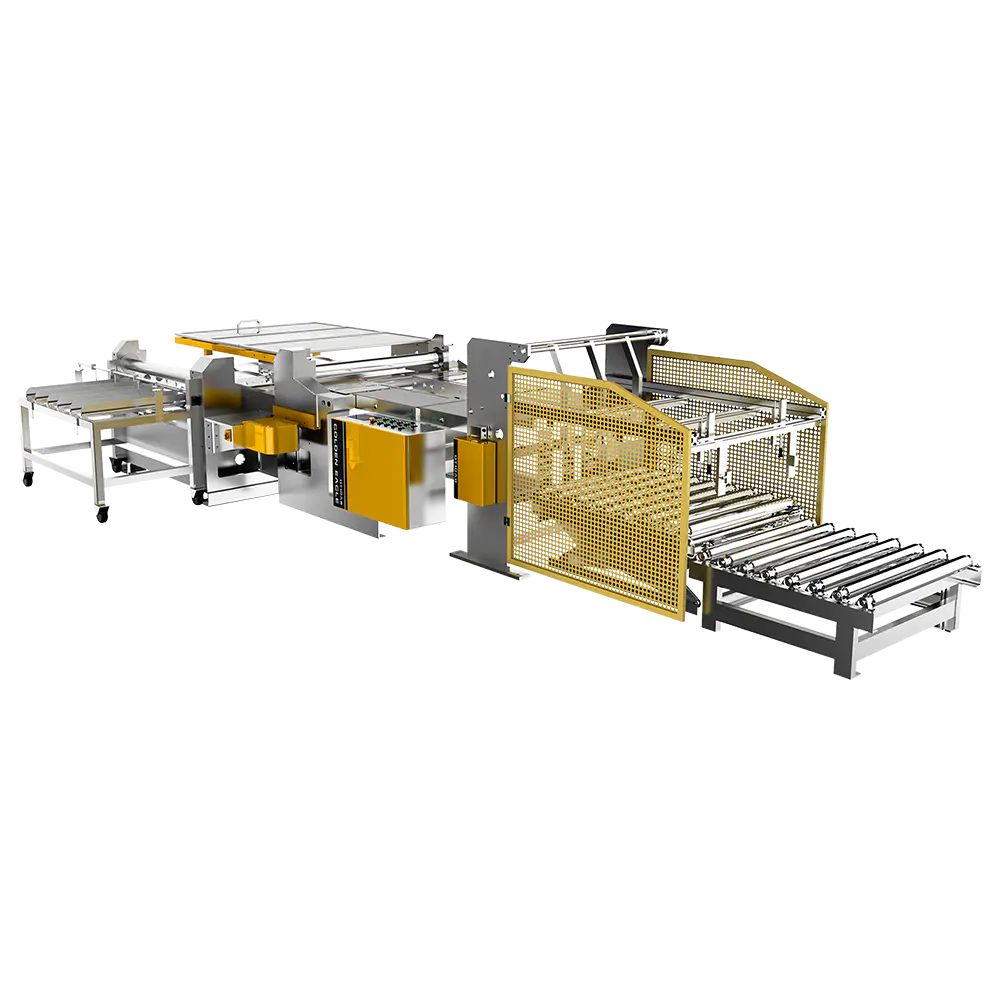
Det första praktiska steget är skärning. En duplexskärare skär bred plåtspole till kroppsämnen med önskad bredd. Grader eller camber här orsakar svetsfel nedströms. Kroppssvetsaren förenar sedan ämnet till en cylinder. För matburkar får den svetsade sömmen en sidosömsbeläggning och torkningspass för att skydda det exponerade järnet från korrosion. Därefter flyttas burkkroppen till en kombinerare eller flanger, där ändarna förbereds för sömnad. Sömmen rullar änden på kroppen för att bilda en lufttät fog.
Tvådelade dryckesburkar hoppar över svetssteget. Istället bildar en koppningspress en ytlig kopp, och en body maker sträcker ut koppen till en sömlös burk. Denna rutt passar dryckesproduktion i stora volymer, men den kräver olika verktyg och en större kapitalbudget.
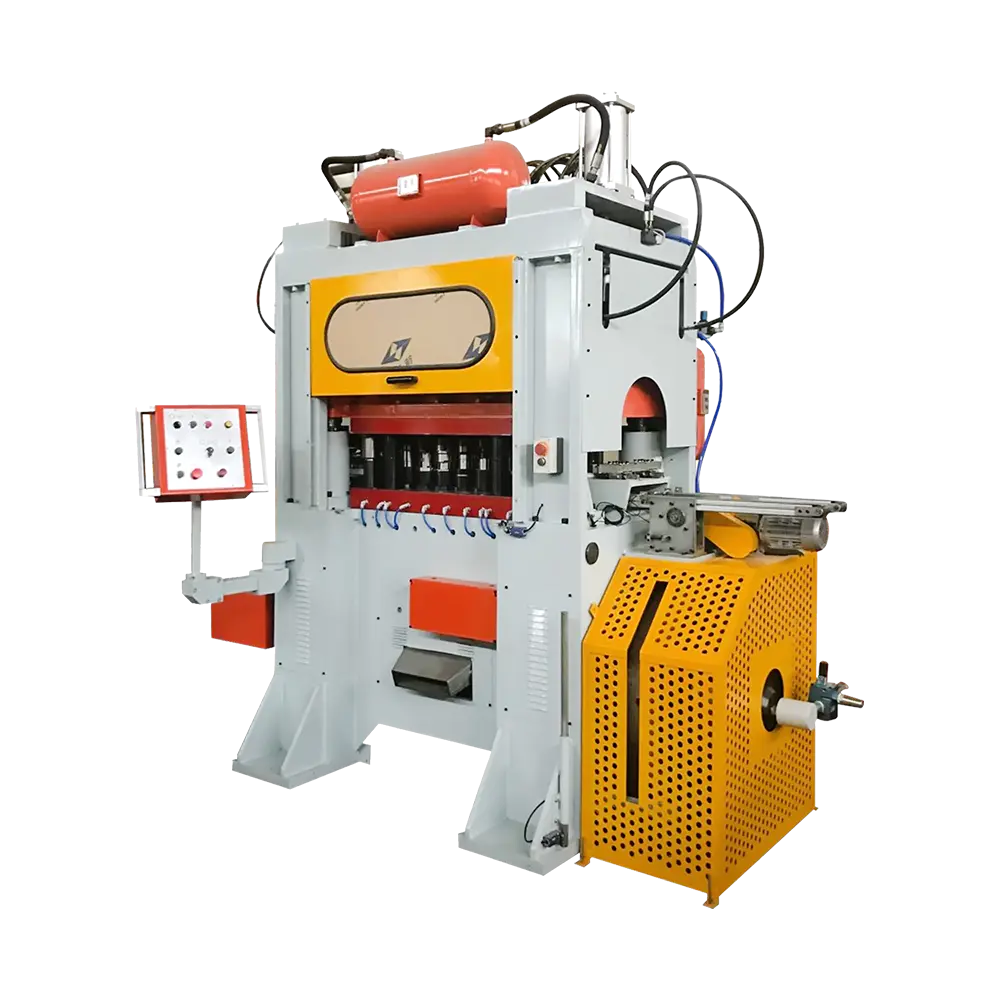
 GT10C-500 automatisk höghastighetssvetsare för kroppssömmar För tillverkning av plåtburkkroppar är denna automatiska sömsvetsare listad på 500 cpm med burkstorleksintervall för livsmedel, drycker och aerosolapplikationer. Visa produkt →
Börja med burken, inte maskinen. En linje specificerad för en 2026 burkstorlek kanske inte hanterar en 2028 reklamform utan nya verktyg. Följande kriterier förhindrar de mest kostsamma missmatchningarna.
För en djupare checklista, se den här guiden om hur man väljer rätt burktillverkningsmaskin .
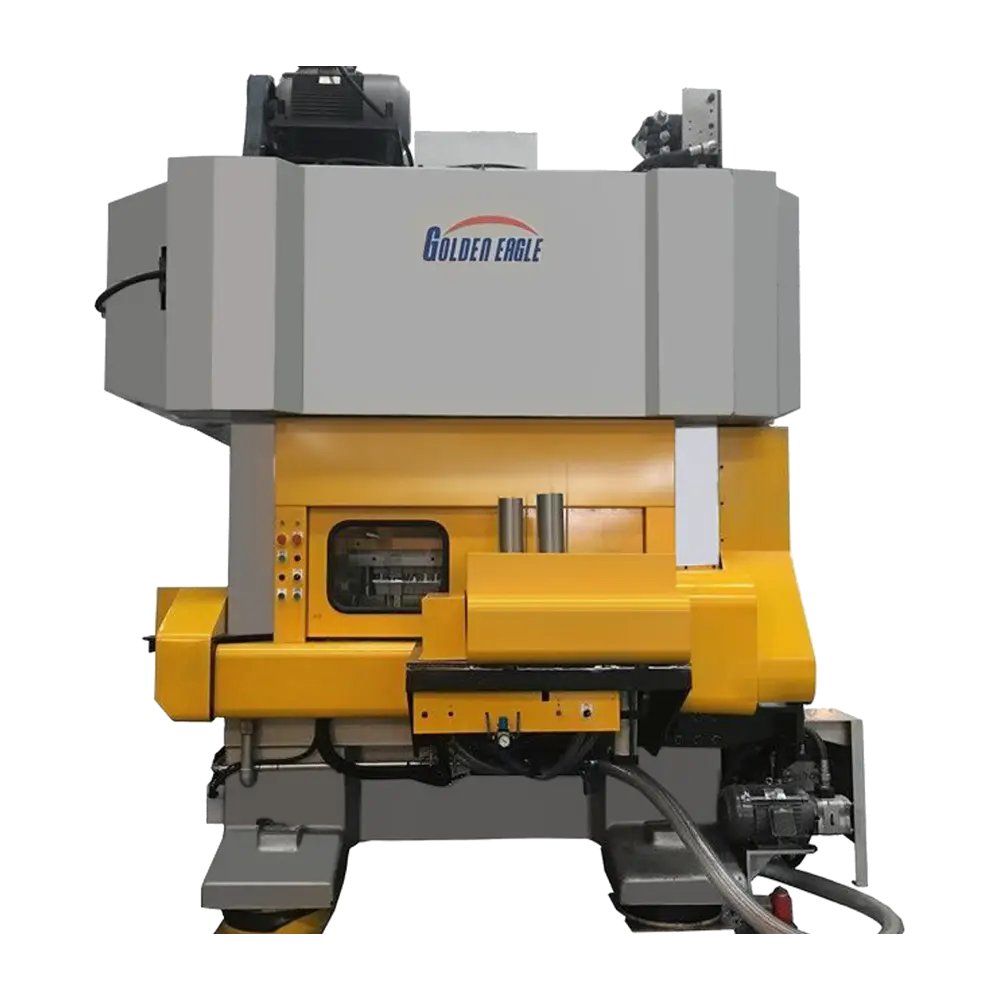
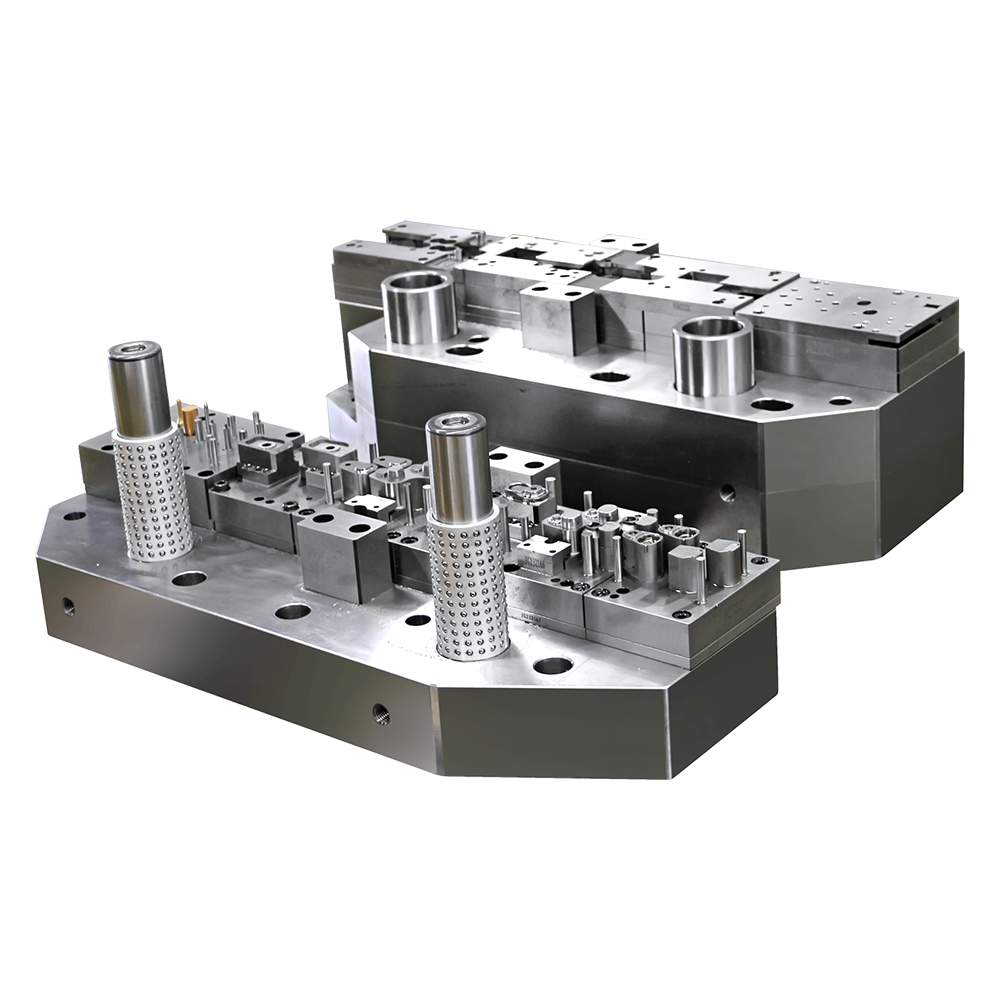
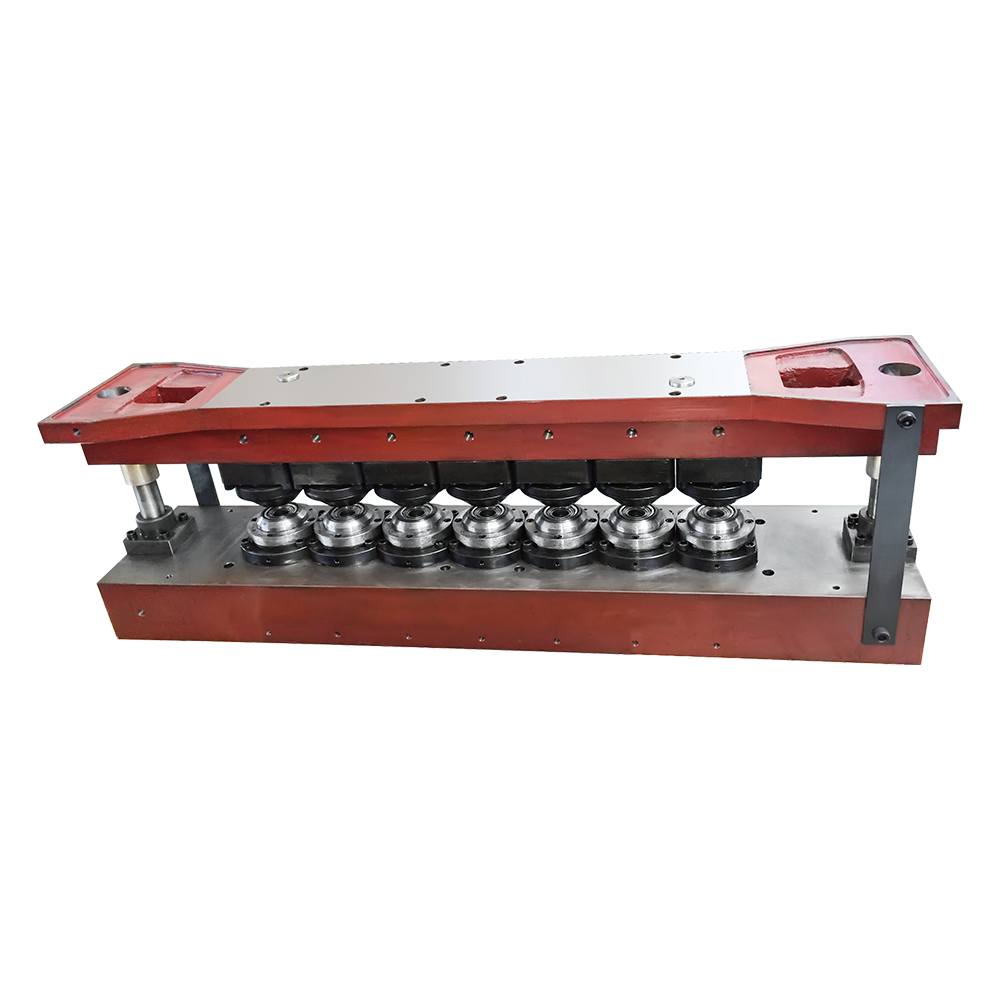 Konverteringspress CNC pressform för burktillverkningsverktyg Listad som en formartikel med OEM/ODM-tillgänglighet, sitter denna CNC-pressform tillsammans med omvandlingspresssömningsvals och kanalformverktyg. Visa produkt →
Plåtburkmaskiner tjänar flera burkfamiljer. Tabellen nedan jämför huvudvägarna och den utrustning som växlar mellan dem.
| Kan skriva | Typiskt material | Nyckelutrustning | Vanliga industrier |
|---|---|---|---|
| Tredelad burk | Plåt, ECCS | Duplex skärare, body welder, side-seam coater, combiner, seamer | Mat, kemikalier, aerosol |
| Tvådelad burk | Aluminium, plåt | Kopppress, body maker, trimmer, halsmaskin | Dryck, öl, läsk |
| Aerosolburk | Plåtplåt | Kon/kupolpress, topplocksstans, sömmare, läckagetestare | Personlig vård, hushåll, industri |
| Mjölkpulverburk | Plåtplåt | En- eller tvåstationskombinator, sömmare, fodermaskin | Mejeriprodukter, modersmjölksersättning |
Aerosolburkar tillför ett tryckkrav. Konen och kupolen måste formas till exakta mått, och falsen måste skapa en tät fog. För mjölkpulverburkar påverkar det invändiga fodret och appliceringen av blandningen hållbarheten. Om din produktmix innehåller mer än en burktyp, fråga leverantören om samma linje kan växla mellan dem eller om en dedikerad linje är mer ekonomisk.
Två identiska maskiner för tillverkning av plåtburk kan ha mycket olika drifttid. Skillnaden kommer vanligtvis från underhållsdisciplin, operatörsutbildning och hur reservdelar lagras. Reaktivt underhåll känns billigare tills en falsvals går sönder under en topporder.
Siffrorna ovan är illustrativa intervall baserat på gemensam branscherfarenhet. De exakta siffrorna beror på linjehastighet, skift och material. Ändå håller mönstret: planerad inspektion av svetselektroder, sömrullar och skärblad minskar oplanerade stopp. En enkel daglig kontroll av smörjmedelsnivåer och lufttryck kan förhindra en fullständig förskjutning av förlorad effekt.
Operatörsutbildning är lika viktig. En svetsare inställd 5 procent för högt kan ge stänk, medan en fals med felaktigt rulltryck skapar läckor. Leverantörer som erbjuder utbildning på plats och videodokumentation förkortar inlärningskurvan.
Innan du undertecknar en inköpsorder, be om ett fabriksgodkännandetest med ditt faktiska plåtmaterial och burkmått. En maskin som passerar med leverantörens prov kan bete sig annorlunda med din spole. Bekräfta leveransomfattningen: Inkluderar priset verktyg, installation, driftsättning och utbildning? Är reservdelar listade med ledtider?
Granska även el- och säkerhetsstandarderna för din region. En maskin byggd för en spänning eller skyddsstandard kan behöva modifieras innan den kan fungera lagligt. Begär slutligen en lista över referensinstallationer som kör liknande burktyper. Ett kort samtal med en befintlig användare kan avslöja mer än en broschyr.
En maskin för tillverkning av plåtburk är en långsiktig tillgång. Det bästa valet är inte alltid det snabbaste eller billigaste. Det är linjen som matchar din burkportfölj, ditt material och din underhållskapacitet, med en leverantör som kan stödja den under nästa årtionde.
Relaterade produkter
Företaget grundades 1978 och är ett av de största marknadsföringsmaskinerna som är välkända företag hemma och utomlands.
Produktkategorier
Kontaktinformation
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646