2026-10-08
En skillnad på 0,02 mm i sömrullens tryck kan förvandla en 500 cpm plåtburklinje till en läckagehastighet på 3 procent. Det är verkligheten bakom frasen plåttillverkningsmaskin: det är inte en enda enhet utan en kedja av formnings-, svetsnings-, beläggnings-, halsnings- och falsningsstationer som måste hålla ihop toleranserna. Den praktiska slutsatsen är enkel. Innan du jämför pris, jämför maskinens nominella burkdiameterintervall, plåttjockleksfönster, sömkvalitetskontroll och växlingsmetod mot din faktiska produktmix.
Den här artikeln förklarar vad varje steg gör, vilken maskinkonfiguration som matchar vilket utdatamål och var köpare oftast förlorar pengar efter installationen.
En plåtburktillverkningsmaskin täcker en sekvens av operationer som börjar med en platt plåtspole och slutar med en förseglad, testad burk. Varje steg lägger till en tolerans som nästa steg måste absorbera. Om kroppsdiametern driver med 0,05 mm kan sömstationen fortfarande stänga sömmen, men överlappningen blir ojämn och läckagerisken ökar.
Maskinens nominella hastighet är endast användbar om uppströms- och nedströmsutrustningen kan matcha den. En 300 cpm svetsare som matar en 150 cpm sömmar kommer att skapa ett buffertproblem, inte en produktionsvinst.
Enstationsmaskiner utför en operation i taget, vanligtvis för låg volym eller oregelbundna burkstorlekar. Kombinatorer med tre stationer kombinerar halsning, flänsning och sömmar i en ram, vilket minskar golvytan och hanteringsskador. Kombinatorer med fyra stationer lägger till pärlor eller ett andra flänssteg och är vanliga för dryckes- och matburkar vid högre hastigheter.
För en mat- eller dryckesburklinje är en trestationskombinator ofta den praktiska utgångspunkten. Den hanterar burkdiametrar från cirka 52 mm till 200 mm och hastigheter från 120 till 300 cpm, beroende på drivning och verktyg.
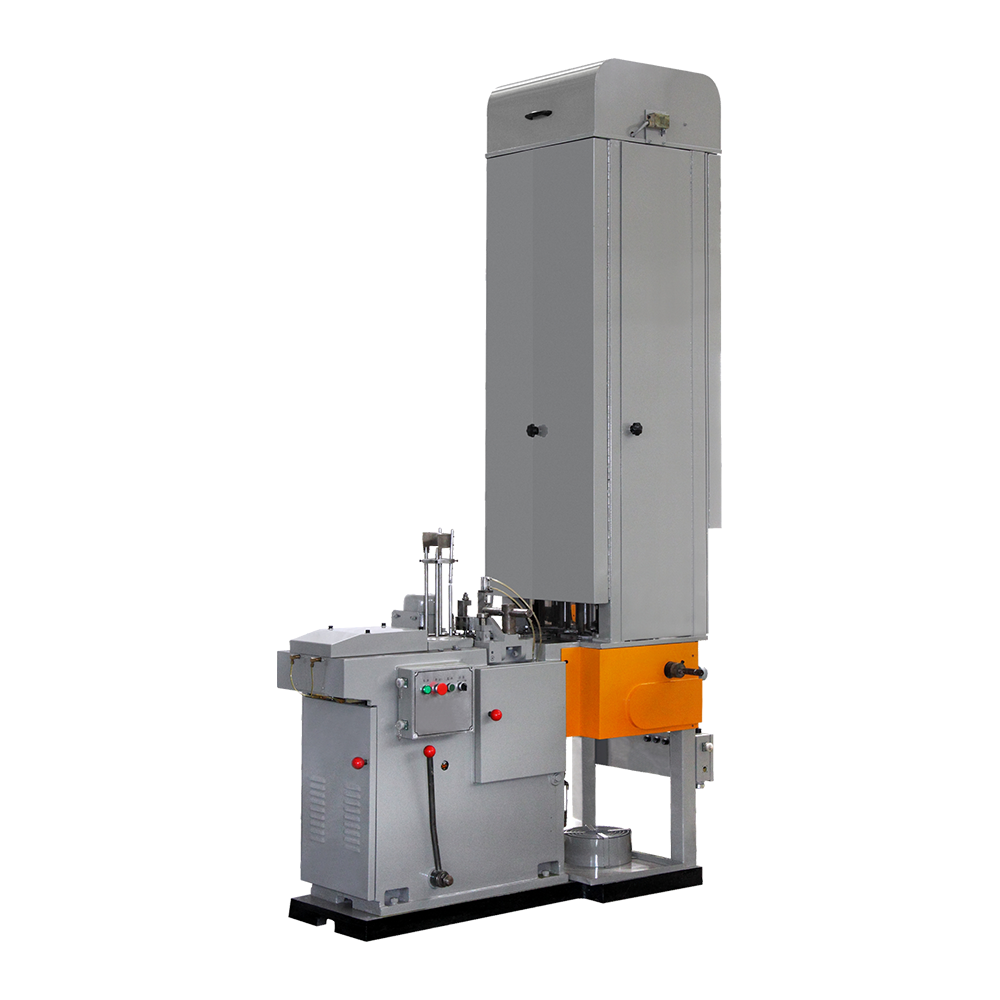
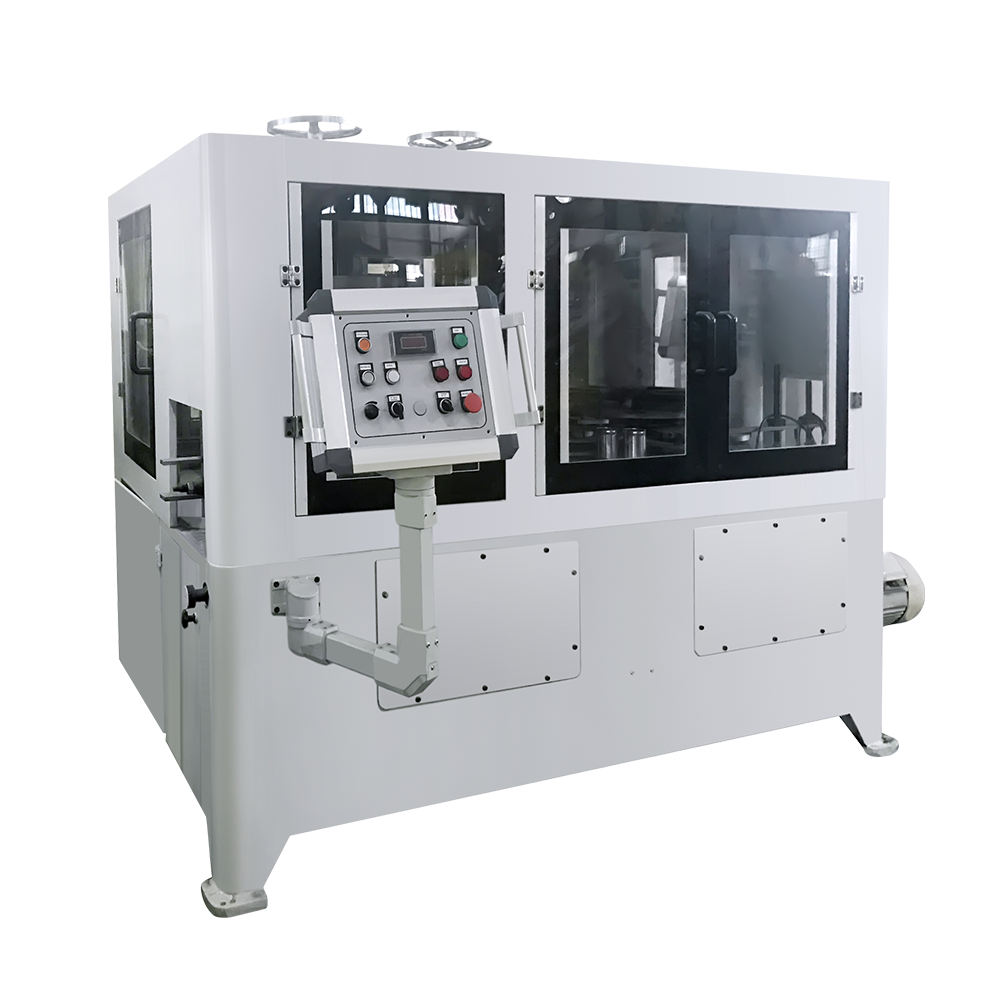 Automatisk Necking Flänsning Beading Kombination Can Making Machine Mat- och dryckesburkutrustning för automatisk halsning, flänsning och pärlning, med flera huvud- och hastighetskonfigurationer för olika burkstorlekar. Visa produkt →
När produktmixen innehåller högre burkar eller kräver pärlning innan sömmar, lägger en fyrastationskombinator till den extra formningsstationen utan en andra maskin. Det är också lättare att hålla sömmen konsekvent när kroppslängden ändras ofta.
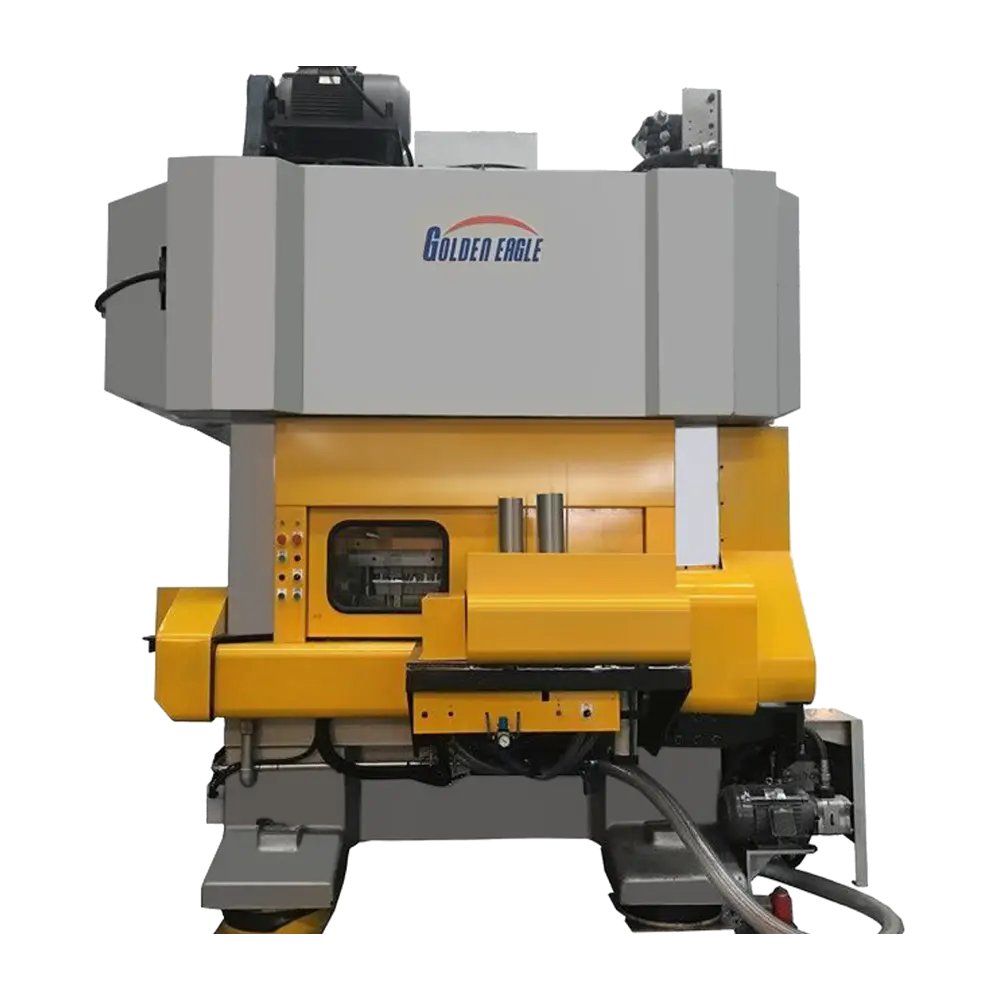
 Fyra-stations halsflänsning Beading söm kan göra maskin Lägger till en formningsstation för högre burkar eller pärlor innan sömmar, vilket hjälper till att bibehålla sömöverlappning när kroppslängden ändras. Visa produkt →
Svetsning är den andra kritiska enheten. En 500 cpm automatisk burkkroppssvetsare använder koppartrådselektroder och en kontrollerad överlappning för att producera en sidosöm som kan överleva beläggning, halsning och sömmar utan att spricka.
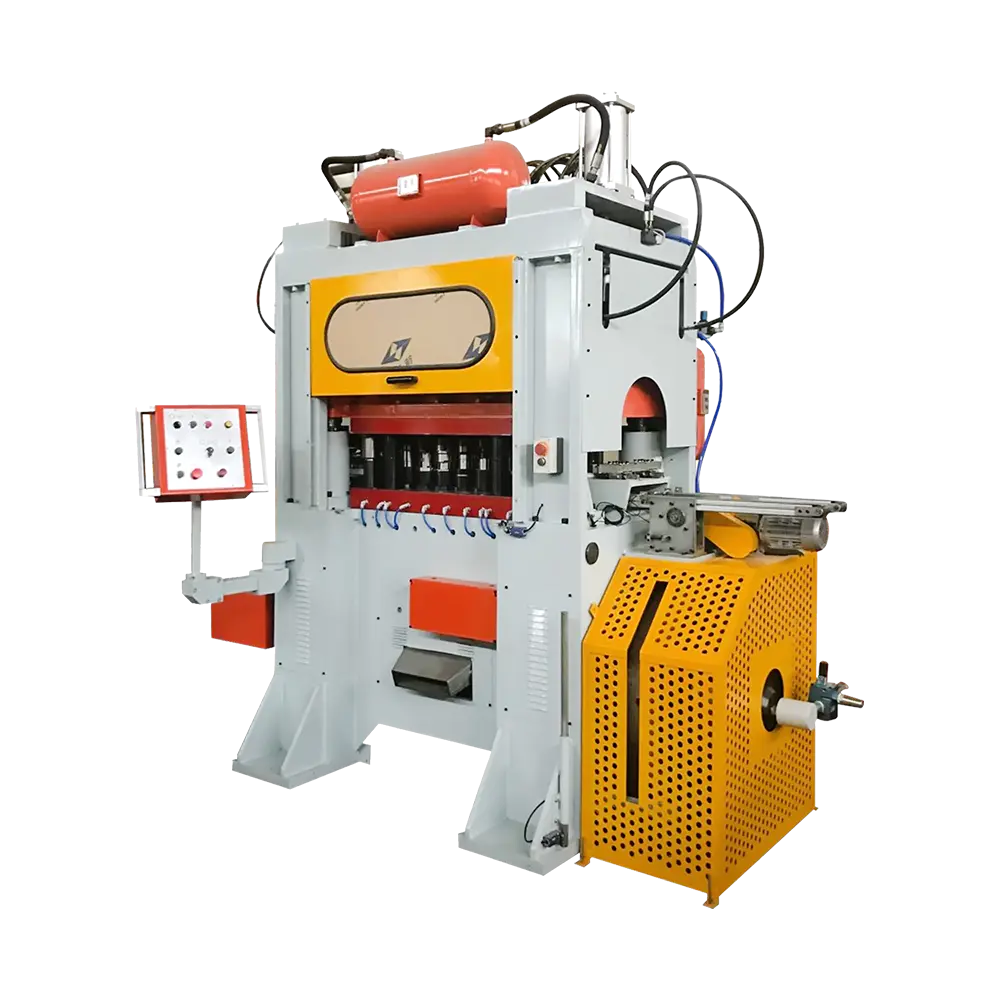
 GT10C-500 automatisk svetsare för plåtburkar Höghastighets automatisk sömsvetsare för plåtburkkroppar, med 500 cpm utgång och koppartrådselektroder för konsekventa sidosömmar. Visa produkt →
Tabellen nedan jämför tre vanliga konfigurationer. Siffrorna är vägledande och bör bekräftas mot tillverkarens faktiska testdata för din burkstorlek och plåtspecifikation.
| Parameter | Halvautomatisk linje | Automatisk kombinerare | Höghastighetslinje |
|---|---|---|---|
| Plåttjocklek | 0,20-0,38 mm | 0,15-0,35 mm | 0,14-0,30 mm |
| Burk diameter | 52-180 mm | 52-200 mm | 52-300 mm |
| Nominell hastighet | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Bytestid | 2-4 timmar | 45-90 minuter | 60-120 minuter |
| Mål för sömstolerans | /- 0,05 mm | /- 0,03 mm | /- 0,02 mm |
| Operatörer per skift | 4-6 | 2-3 | 1-2 |
Ett smalt plåtfönster är inte en defekt. Höghastighetslinjer kör ofta tunnare plåt eftersom formnings- och svetsstationerna är utformade för att kontrollera sträckning och värmetillförsel mer exakt. Risken är att köpa en höghastighetslinje för en produktmix som behöver frekventa storleksbyten och sedan förlora timmar vid byte och ombyggnad.
Kapitalkostnaden är bara en rad i återbetalningsekvationen. Arbetskraft, stilleståndstid vid byte, reservdatorlivslängd och skrothastighet avgör ofta om en linje återbetalar sin investering inom två eller fem år. Diagrammet nedan visar relativa kostnads- och arbetsprofiler för tre konfigurationer.
| Konfiguration | Typisk utgång | Relativ kapitalkostnad | Relativ arbetskostnad |
|---|---|---|---|
| Halvautomatisk | 30-60 cpm | ||
| Automatisk kombinerare | 120-300 cpm | ||
| Höghastighetslinje | 300-600 cpm |
En halvautomatisk linje kan kosta mindre i förväg, men den behöver fyra till sex operatörer per skift och bytet kan ta en halv dag. För en anläggning som kör tre eller fler burkstorlekar per vecka kan arbets- och stilleståndskostnaden överstiga prisskillnaden inom 18 månader. En höghastighetslinje betalar bara tillbaka när orderboken stödjer långa körningar och plåttillgången är konsekvent.
De flesta problem efter installationen orsakas inte av en trasig maskin. De kommer från felaktiga verktyg, oklara acceptanskriterier och saknade reservdelar. Kontrollera dessa punkter innan du skriver under:
För en djupare checklista om att matcha maskinfunktioner till din produktmix, se den här guiden om att välja rätt burktillverkningsmaskin .
En plåtburktillverkningsmaskin är ett precisionsverktyg och dess drifttid beror på en enkel underhållsrytm. Dagliga kontroller bör täcka sömrullens tryck, slitage på svetselektroder och smörjpunkter. Veckovisa kontroller bör inkludera munstycket för sidosömsbeläggningen, inskärningsytan och drivremmens spänning.
Att ha en extra uppsättning sömrullar, en svetselektrodenhet och kritiska sensorer på plats kan minska en tvådagars avstängning till en tvåtimmarsbyte.
Ingenjörskonsten bakom en pålitlig linje kommer från år av byggande och service av samma maskinfamiljer. Zhejiang Jingying Food Machinery, baserat i Zhoushan, Kina, har tillverkat burktillverkningsmaskiner och formar sedan 1978. Företaget rapporterar mer än 350 anställda, över 10 000 tillverkade burk- och sluttillverkningsmaskiner och ISO 9001- och ISO 14001-certifiering. Dess designprinciper refererar till KRUPP, SOUDRONIC och ALFONS-HAAR, med justeringar baserade på sin egen produktionserfarenhet.
Jingyings produktsortiment täcker burklinjer för mat och dryck, maskiner för mjölkpulverburk, utrustning för aerosolburkar, kemiska burkmaskiner, ändtäckslinjer, lättöppnade system, svetsare och omvandlingspressformar. Företaget exporterar till Europa, Asien, Afrika, Nordamerika, Sydamerika och Oceanien. Du kan se hela utrustningssortimentet på Jingyings tillverkningsplats innan du begär en offert.
En plåtburk som gör maskinköp är ett kapacitetsbeslut, inte ett katalogköp. Börja med de burkstorlekar du kommer att köra nästa år, plåttjockleken som du på ett tillförlitligt sätt kan få tag på och den övergångstid som din orderbok kan tolerera. Matcha sedan maskinens nominella hastighet, sömtolerans och verktygspaket med dessa fakta. Det lägsta priset per maskin är sällan den lägsta kostnaden per burk.
Relaterade produkter
Företaget grundades 1978 och är ett av de största marknadsföringsmaskinerna som är välkända företag hemma och utomlands.
Produktkategorier
Kontaktinformation
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646