
2026-09-17
En producent av konserver bad oss nyligen att citera en rad för 330 ml dryckesburkar. Deras första fråga handlade inte om pris. Det handlade om hastighet: burkar per minut, tillförlitlighet med dubbla växlingar och den skrothastighet att budgetera för. Det är de rätta frågorna att börja med.
Slutsatsen först: välj en burktillverkningsmaskin efter burkstorlek och material, produktion per skift och den söm- och beläggningskvalitet som din fyllningslinje behöver. Automationsnivå, verktyg och support efter försäljning kommer efter dessa tre. Den här artikeln täcker maskintyper, formnings- och svetsprocessen, kostnadsdrivande faktorer och underhållsvanor som håller en burklinje lönsam.
En burktillverkningsmaskin förvandlar belagd stålplåt, vanligtvis bleckplåt, till färdiga metallbehållare. De flesta livsmedels- och dryckesfabriker använder tredelade linjer: maskinen skär ett platt ämne, böjer det till en cylinder, svetsar sidosömmen, applicerar en skyddsremsa över svetsen och flänsar sedan kroppen så att en sömstation kan rulla på den nedre änden och locket. Tvådelade linjer, som drar en kopp från en enda skiva, passar vissa drycker och aerosolformat, men tredelad produktion dominerar fortfarande konserver, mjölkpulver och kemiska produkter eftersom den lättare anpassar sig till korta körningar och frekventa storleksändringar.
En komplett linje omfattar fyra steg:
Tillverkare kombinerar flera operationer i en press, varför maskinerna namnges efter stationsantal. En enstations-, tvåstations-, trestations- eller fyrastationskombinerare utför så många operationer i en cykel, och stationsantalet påverkar direkt produktionen per minut och golvytan.
Burktillverkningsmaskiner grupperas efter behållaren de producerar och efter hur många formningsstationer en press innehåller. Välj först maskinfamiljen; verifiera hastighet och verktyg inom den familjens sekund.
Dessa producerar runda plåtburkar för frukt, grönsaker, skaldjur, kött och läsk. En kombinator med tre stationer viker, flänsar och formar kroppen i en sekvens; en kombinationsenhet med fyra stationer lägger till halsringning, vilket minskar toppdiametern så att ett mindre, billigare lock kan användas. Halsning sparar lockmaterial men lägger till verktygskomplexitet, så valet mellan tre och fyra stationer är ett kostnads-mot-flexibilitetsbeslut.
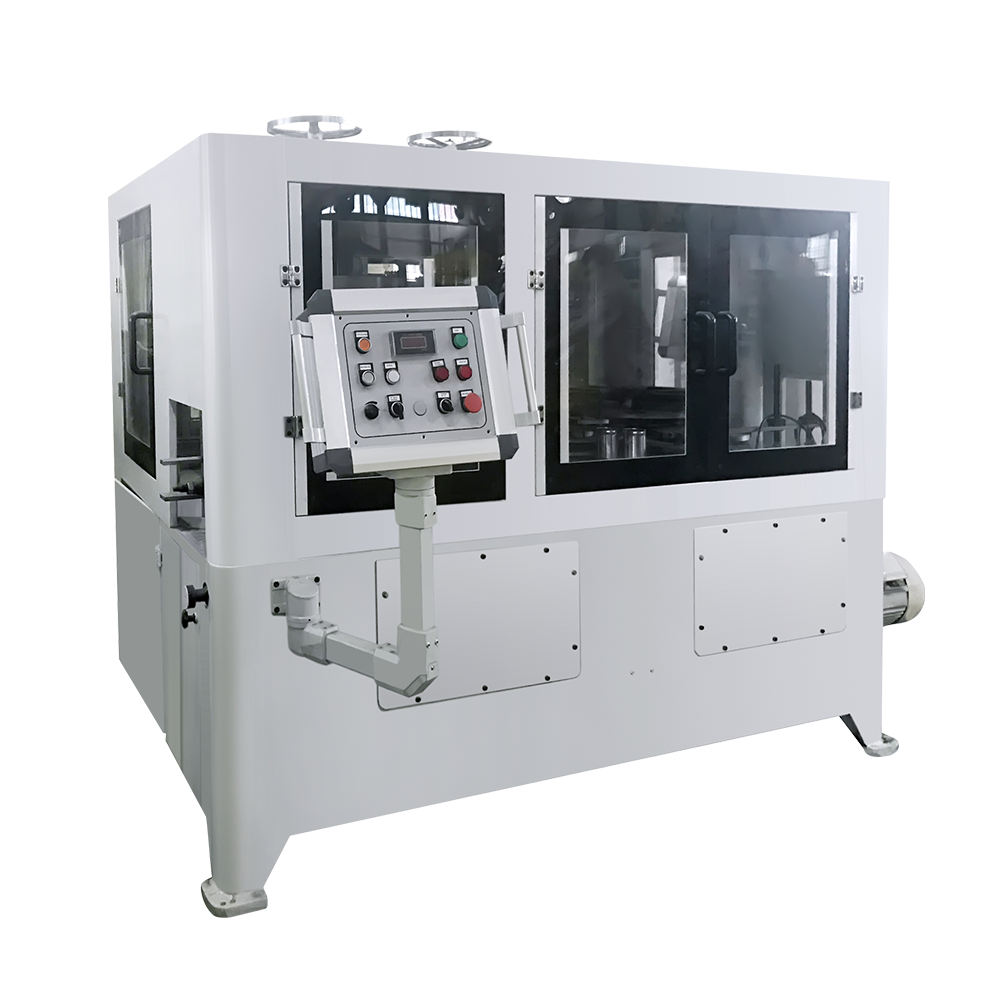 Högpresterande Necking Flanging Beading Can Making Machine Denna automatiska 8-huvudskombinator hanterar inskärningar, flänsar och pärlor för matburkar i storleken D52-99 mm, perfekt när smala storleksintervall gör byten sällsynta och sömmens integritet är avgörande. Visa produkt →
Mjölkpulverburkar är behållare med stor diameter som vanligtvis är kvävespolade för att bevara färskheten. Sömmarna måste hålla gas och kroppsdimensionerna måste vara stabila över långa körningar. Enkelstations- och dubbelstationskombinatorer dominerar detta segment eftersom burkstorleksintervallen är snäva och byten är sällsynt.
Aerosolburkar arbetar under inre tryck, så väggtjocklekens konsistens och svetskvalitet är avgörande. En aerosolledning kopplar normalt en kroppssvetsare med en stans som bildar konen eller kupolens topp. Formningskraften för konen är högre än för en plan ände, och sprängprovning blir en del av normal produktionskontroll.
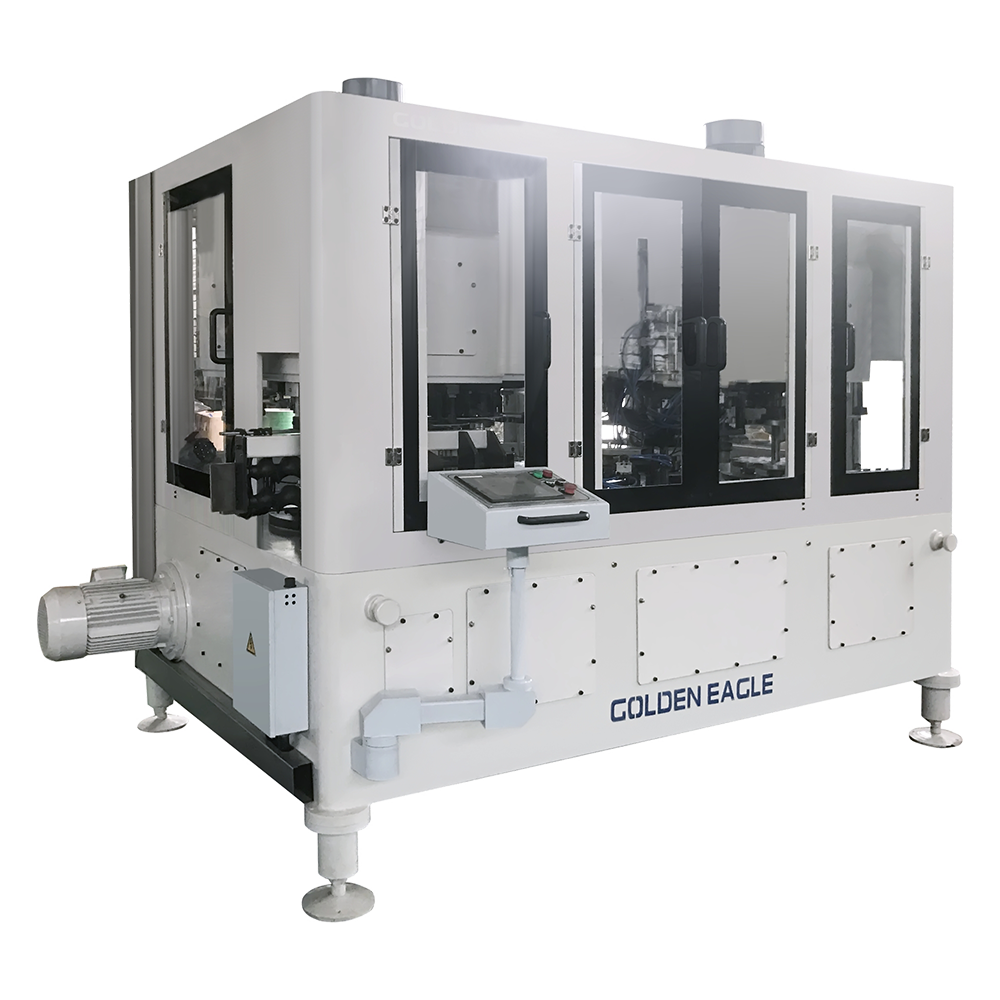 Höghastighets-aerosolburkproduktionslinje med formningsstans Denna automatiska linje kombinerar halsning, flänsning, vulst och falsning för aerosolburkar med höjder upp till 320 mm, med en CNC-kontrollerad stans för konformning med hög kraft. Visa produkt →
Kemiska burkar innehåller färger, smörjmedel, thinner och jordbrukskemikalier, ofta i tjockare plåt. De behöver tyngre formningskapacitet och svetsinställningar anpassade till tjockare plåt, eftersom kemikalieinnehåll är mer frätande än de flesta livsmedelsprodukter.
Toppar och lock är de mest krävande produkterna att tillverka. En ändtäckningslinje stämplar skal och en EOE-konverteringspress bildar skårlinjen, nitar fast fliken och präglar ringen. Litet formslitage visar sig snabbt som dålig öppningsprestanda. Producenter som tillverkar sina egna lock undviker en vanlig leveransflaskhals, eftersom ledtiderna för lock ofta är längre än för burkkroppar.
| Maskinfamilj | Kan format produceras | Typisk design | Vanliga slutanvändare |
|---|---|---|---|
| Mat och dryck kombinerare | Runda tredelade burkar | Tre- eller fyrastationskombinator | Konserveringar, dryckesfyllmedel |
| Mjölkpulver kombinerare | Stora runda gastäta burkar | Enkel- eller dubbelstationskombinator | Mejeri- och modersmjölksersättningsförpackare |
| Aerosol linjer | Tryckklassade aerosolburkar | Kroppssvetsare plus kon- och kupolpress | Personlig vård, hushåll, tekniska aerosoler |
| Kemiska burklinjer | Kraftiga runda burkar | Förstärkt press och högströmssvets | Färger, smörjmedel, jordbrukskemikalier |
| Ändskydd och EOE-linjer | Skal och lättöppnade ändar | Slutpress plus konverteringspress | Kan växter, livsmedelsproducenter som kör egna lock |
En tredelad linje följer en fast sekvens. Att förstå det gör offerter lättare att jämföra och underhållet lättare att planera. Sekvensen gäller för de flesta burklinjer för mat, dryck, mjölkpulver och kemikalier.
I kombinerarmaskiner sker flera av dessa steg i en press, så en kombinerarlinje använder mindre utrymme och behöver färre operatörer än separata ensidiga maskiner. Avvägningen är mer komplex verktyg: ett fel i en station stoppar hela kombineraren.
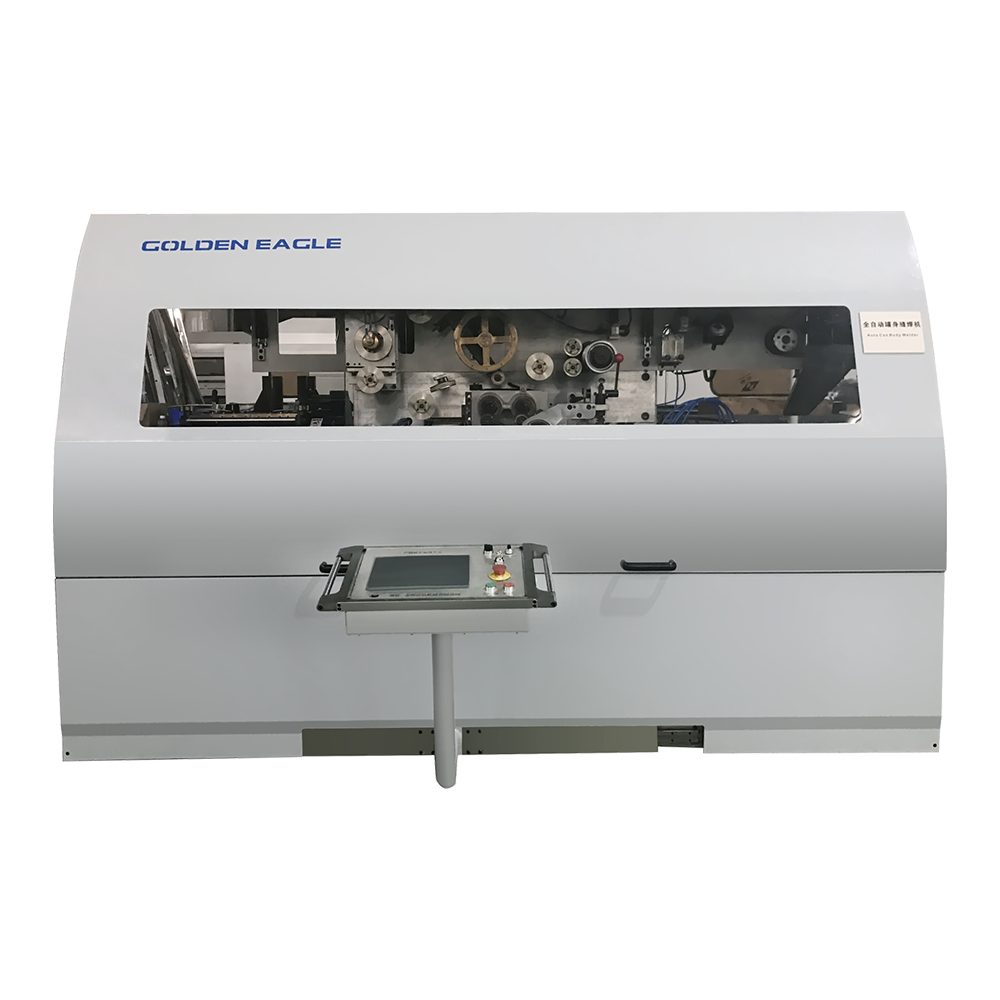 500 cpm GT10C-500 Automatisk svetsmaskin för burkkropp Automatisk burksvetsare plåtburksvetsmaskin höghastighet Visa produkt →
När maskinfamiljen är vald, utvärdera fem filter. De betyder mer än varumärkets rykte och kan verifieras innan du signerar en beställning.
För steg-för-steg val, följ vår guide om hur du väljer rätt burktillverkningsmaskin innan du begär offerter.
Maskinpriset är bara en del av investeringen. En komplett installation inkluderar kombineraren eller separata pressar, kroppssvetsmaskinen, sidstripebeläggning och torkning, ändtäcklinjen eller EOE-linjen, verktygsbyte för varje burkstorlek, installation, utbildning och ett första lager av slitdelar. Jämför hela sortimentet, inte maskinpriset.
Fyra faktorer påverkar kostnaden mest:
Den användbara jämförelsen är kostnaden per miljon producerade burkar, inte kostnaden per maskin. En lite dyrare linje med lägre skrot och kortare byten betalar sig vanligtvis inom två år.
En burktillverkningsmaskin är en mekanisk press med svetsström och beläggningskemi ovanpå. De flesta oplanerade stopp kommer från samma få ställen: slitna sömrullar, smutsiga skärblad, feljusterade svetselektroder och saknad smörjning. Ett enkelt schema förhindrar de flesta av dem.
Registrera skrotantal per skift; en stigande mängd skrot är vanligtvis det första tecknet på verktygsslitage. Vår underhållsanvisningar för burktillverkningsmaskiner beskriv dessa kontroller mer i detalj.
Starta projektet med en ensidig specifikation: burkmått, plåttjocklek och beläggning, målburkar per skift, lockformat och listan över planerade storleksändringar. Matcha den med maskinfamiljerna ovan, verifiera sedan produktion, skrothastighet och verktygsstöd med leverantören innan du signerar. En linje som väljs på detta sätt kommer att hålla namnskyltens hastighet, bibehålla sömkvaliteten och ge en förutsägbar kostnad per burk i många år.
Relaterade produkter
Företaget grundades 1978 och är ett av de största marknadsföringsmaskinerna som är välkända företag hemma och utomlands.
Produktkategorier
Kontaktinformation
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646


