2026-10-22
När en livsmedelsexportör planerade sin andra burktillverkningslinje började den inte med den snabbaste offerten. Det började med en avvisningsrapport: huvudköparen hade returnerat ett parti på grund av avvikelser i ändkurlprofilen. Ingenjörsteamet definierade toleranskravet först och jämförde först sedan maskinkonfigurationer. Den sekvensen skiljer en linje som klarar kundrevisioner från en som fortsätter att producera omarbetningar.
Den här guiden förklarar vad en burktillverkningsmaskinlinje innehåller, hur huvudkonfigurationerna jämförs och vilka urvalsfaktorer som har störst effekt på kostnad per burk och långsiktig tillförlitlighet.
A burktillverkningsmaskin är inte en enda enhet i de flesta metallförpackningsanläggningar. En tredelad burklinje är en sekvens av stationer som börjar med lindad eller plåt och slutar med en läcktestad, falsad burk redo för fyllning. Kärnflödet är som följer:
Varje station har sina egna kvalitetsparametrar. Svetsaren bestämmer sömstyrka och överlappningskonsistens; flangeren kontrollerar flänsens bredd och krullningstillstånd; sömmaren måste ha en specifik sömmarfrigång över hela omkretsen. En förändring i en uppströmsstation sprider sig nedströms, vilket är anledningen till att integrerade maskiner klassas som ett komplett system snarare än av individuell stationshastighet.
Leverantörer med en lång produktionshistoria, som Zhejiang Jinying Food Machinery, som har byggt mer än 10 000 burk- och burkmaskiner sedan 1978, levererar normalt hela sekvensen som matchade stationer. Det tar bort den tekniska risken med att ansluta utrustning från olika tillverkare med inkompatibla överföringshöjder, timing och styrsignaler.
Köpare jämför vanligtvis flera konfigurationer. Tabellen nedan sammanfattar huvudtyperna och var var och en passar.
| Konfiguration | Typisk tillämpning | Huvudfördel |
|---|---|---|
| Enstationskombinator | Mjölkpulverburkar, korta produktionsserier | Kompakt yta och snabbare formatbyte |
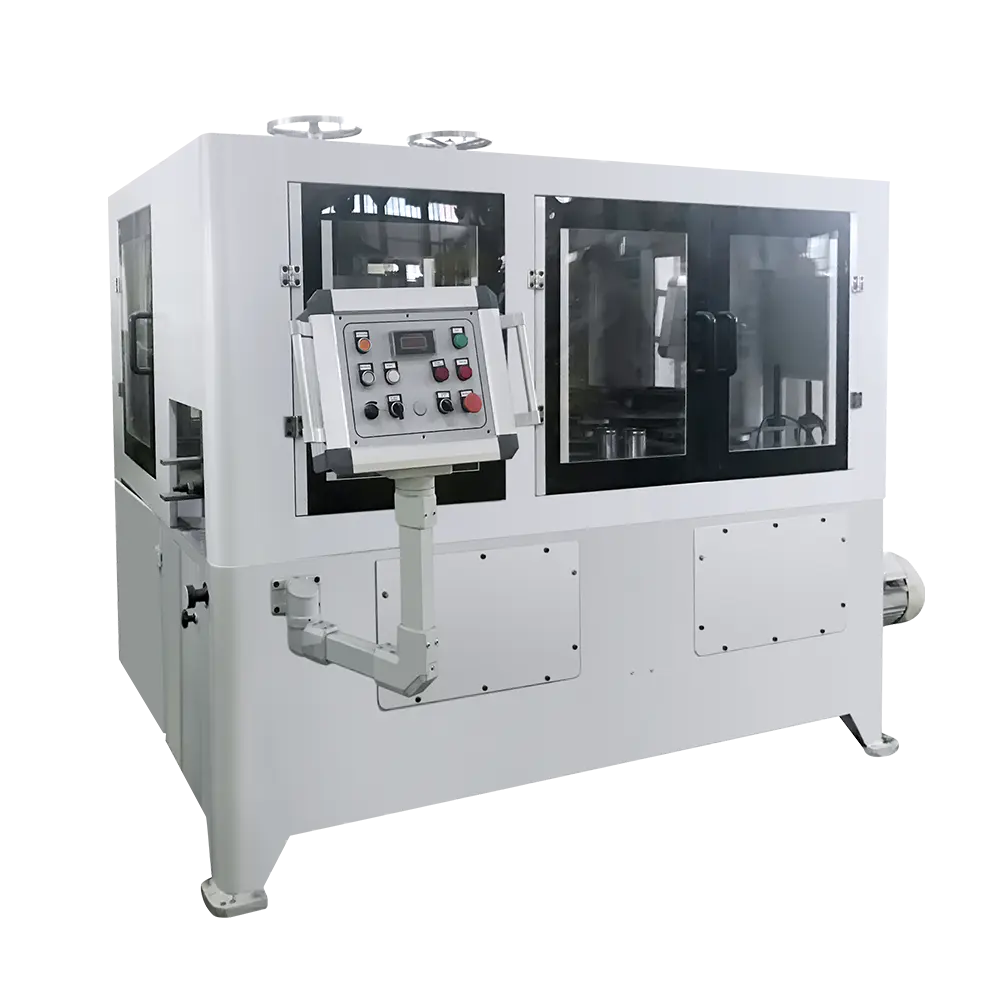
| Dubbelstationskombinator | Mjölkpulverburkar med högre produktionsbehov | Två formningsstationer balanserade av ett överföringssystem |
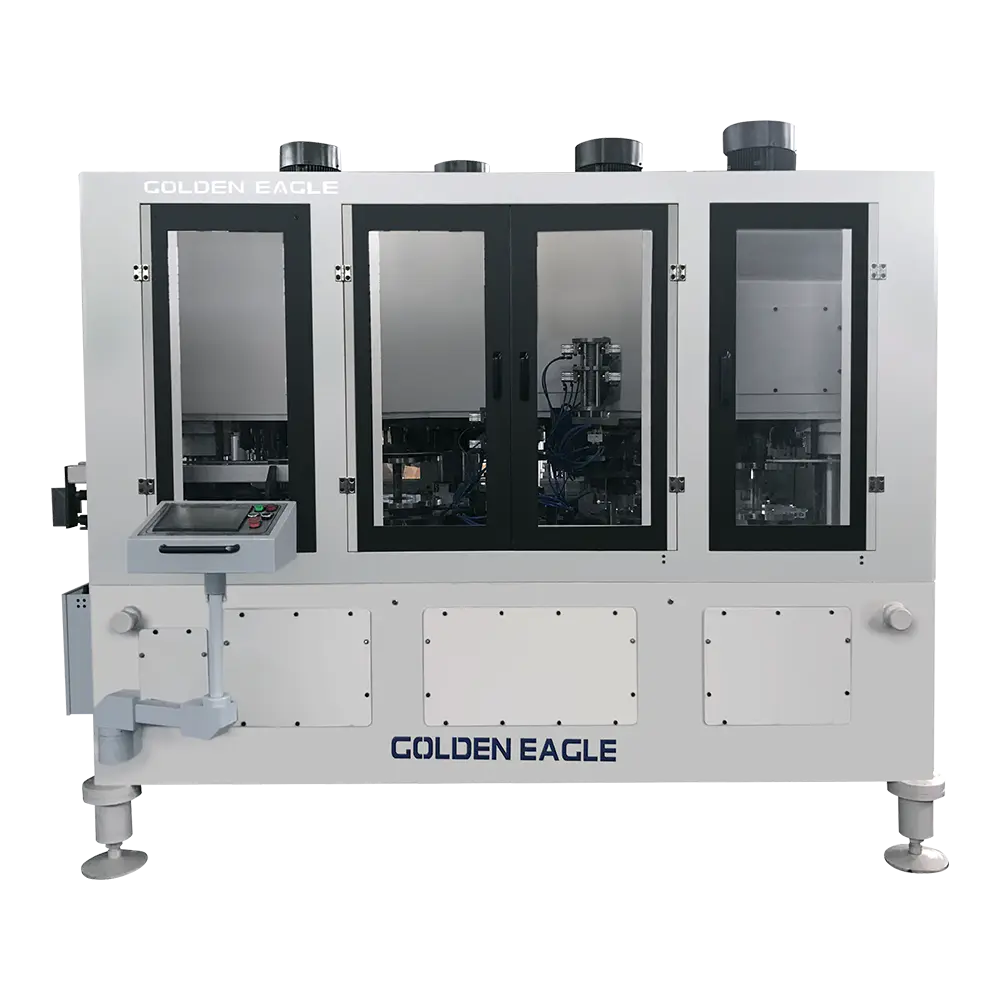
| Kombinator med tre stationer | Mat- och dryckesburkar, medelhög till hög effekt | Högre genomströmning med stabil kroppsöverföring |
| Fyrstationskombinator | Mat- och dryckesburkar, rader med hög volym | Maximal integrerad effekt från en maskin |
| Fristående kan kroppssvetsare | Växter som producerar flera burkhöjder på en linje | Snabbt byte av svetsverktyg för olika dimensioner |
Ändskyddstillverkning är lika viktig. En separat ändtäcklinje bildar locket, applicerar tätningsmassan och torkar den. Om du tillverkar lättöppna gavlar behöver du även en omvandlingspress och en efterreparationsbeläggnings- och torkmaskin. Köpare som glömmer ändtäckets kapacitet under planeringen upptäcker ofta att burkkroppslinjen går längre än täcklinjen, vilket skapar en flaskhals som är dyr att fixa senare.
Nominell produktion är det mest synliga numret i en offert, men det är inte det viktigaste. Använd istället följande kriterier och be om ett skriftligt värde för vart och ett av dem.
Definiera acceptabla gränser för flänsbredd, kroppsöverlappning, sömnadsavstånd och ändböjning innan du jämför maskiner. Om dina kunder utför en dubbelsömsrivningsinspektion måste maskinen hålla snäva toleranser under hela produktionsskiften, inte bara under acceptansförsöket.
För växter som kör flera burkdiametrar eller höjder per vecka kan övergångstiden ha större betydelse än topphastigheten. Fråga hur lång tid det tar att byta formset, falsvalsar och överföringsskenor och om växlingssystemet ingår i leveransen.
Olika burkkroppar använder olika plåttjocklek, härdning och beläggningstyper. Bekräfta att maskinens nominella sortiment täcker både din nuvarande metallspecifikation och nästa du kan behöva.
Formar, falsvalsar och svetsvalsar slits ut. En billigare maskin med kortlivade verktyg kan radera sin prisfördel på två år. Fråga efter verktygets livslängd i antal slag eller burkar, och om kostnaden och ledtiden för varje ersättningsdel.
Nominell hastighet förutsätter kontinuerlig materialtillförsel och omedelbar borttagning av färdiga burkar. Om din uppströms- eller nedströmsutrustning inte kan leverera det, blir den faktiska genomströmningen lägre. Leverantörer kan beräkna effektiv kapacitet utifrån ditt skiftmönster, matningsmetod och packningsarrangemang.
För att förstå hur konfigurationsval påverkar potentiell produktion, jämför det relativa kapacitetsindexet nedan. Siffrorna är normaliserade till dubbelstationskombineraren som 100, så de visar proportioner snarare än absoluta maskinspecifikationer.
Diagram 1. Relativt kapacitetsindex efter maskinkonfiguration, normaliserat till dubbelstation = 100.
Att välja en större konfiguration är bara ekonomiskt när du kan hålla linjen matad med material och hålla den bemannad för ytterligare skift. Om efterfrågan på marknaden växer gradvis kan en trestationskombinator med ledig överföringskapacitet vara klokare än en fyrstationsmodell som går på tomgång med 60 % utnyttjande under det första året.
Kostnad per burk är det slutliga beslutsmåttet. Den innehåller flera komponenter:
En maskin med 4 % i genomsnitt skrot istället för 1,5 % kommer att kosta mycket mer över ett decennium än den ursprungliga prisskillnaden mellan leverantörerna. Linjebalans är en separat risk. Om karossvetarens nominella hastighet är högre än flänsningsstationens hastighet, är överkapaciteten oanvändbar om du inte lägger till buffertar. Fråga leverantören om hastighetsklassningen för varje funktionsstation och kontrollera om maskinen har integrerad buffring eller elektronisk synkronisering mellan stationerna.
Lång serviceerfarenhet över många produkttyper är viktig här. En leverantör som har levererat tusentals maskiner för mat-, dryckes-, mjölkpulver-, aerosol- och kemikalieburklinjer kan ge råd om att balansera kompromisser bättre än en som bara erbjuder en enda maskintyp.
Innan du undertecknar ett köpeavtal, kontrollera följande punkter med leverantören:
Leverantörer med en lång tillverkningshistoria, som Zhejiang Jinying Food Machinery, som har tillverkat burktillverkningsmaskiner sedan 1978 och sysselsätter mer än 350 utbildad personal, har ofta ett bredare lager av slitdelar för gamla och nya modeller. Det är en praktisk fördel när ett oväntat fel på sömrullen stoppar din lina.
Export till Europa, Asien, Afrika och Nord- och Sydamerika är en annan signal: maskiner som arbetar i olika klimat, metallleverantörer och underhållskulturer indikerar robusthet i designen. Ändå är varje växt olika. Skicka dina faktiska burkritningar, metallspecifikationer och målhastighet till leverantören innan du begär en offert och be dem kommentera eventuella kompatibilitetsrisker.
Relaterade produkter
Företaget grundades 1978 och är ett av de största marknadsföringsmaskinerna som är välkända företag hemma och utomlands.
Produktkategorier
Kontaktinformation
Zhongshatou Shenjiamen Zhoushan Zhejiang Kina
+86-580-3056646